 相关标签:

周经理 管母线经理 丨 10秒内响应
擅长:铝管母线/全绝缘铝管母线/铝镁合金管母线销售
已服务816客户 99%满意度

发布时间:2026-10-05 09:11:21 阅读:2151次
摘要:先说铝管母线加工工艺涵盖切割、弯曲、焊接、表面处理及检测五大核心环节,直接影响母线的导电性能、机械强度与耐腐蚀性。选择新合电力等专
先说铝管母线加工工艺涵盖切割、弯曲、焊接、表面处理及检测五大核心环节,直接影响母线的导电性能、机械强度与耐腐蚀性。选择新合电力等专业厂商,可确保工艺精度与质量稳定性,满足电力、新能源等领域的严苛需求。
铝管母线作为电力传输的核心部件,其加工工艺需兼顾导电效率、机械强度与耐环境性能。以下是五大关键工艺步骤:

采用高精度激光切割或数控等离子切割技术,确保铝管端面平整无毛刺,避免因切割误差导致接触电阻增大。新合电力通过自动化下料系统,将切割精度控制在±0.1mm以内,显著降低后续加工难度。
针对复杂走线需求,铝管需通过冷弯或热弯工艺成型。冷弯适用于小半径弯曲,但需控制回弹率;热弯则通过加热软化铝管,减少开裂风险。新合电力采用数控弯曲机,结合三维模拟软件,实现弯曲角度误差≤0.5°,保障母线安装贴合度。
铝管母线常采用氩弧焊(TIG)或摩擦搅拌焊(FSW)技术。TIG焊适合薄壁管材,焊缝致密但效率较低;FSW焊则通过机械摩擦产生热量,无需填充材料,焊缝强度接近母材。新合电力优先选用FSW工艺,确保焊接接头导电率≥98%,机械强度提升30%。
为提升耐腐蚀性,铝管需经过阳极氧化、喷涂或电泳处理。阳极氧化可形成致密氧化膜,耐盐雾时间超1000小时;喷涂环氧树脂则适用于潮湿环境。新合电力根据使用场景定制表面工艺,例如海上风电项目采用三层防腐涂层,寿命延长至20年以上。
加工完成后需进行导电性能测试(电阻率≤0.028Ω·mm²/m)、机械强度测试(抗拉强度≥160MPa)及无损探伤(X射线或超声波检测)。新合电力引入AI视觉检测系统,实现100%全检,缺陷漏检率低于0.01%。
问题1:弯曲后铝管开裂
原因:弯曲半径过小或加热温度不足。解决方案:新合电力通过优化弯曲模具设计,将小弯曲半径控制在铝管直径的3倍以上,并配套智能温控系统,确保加热均匀性。
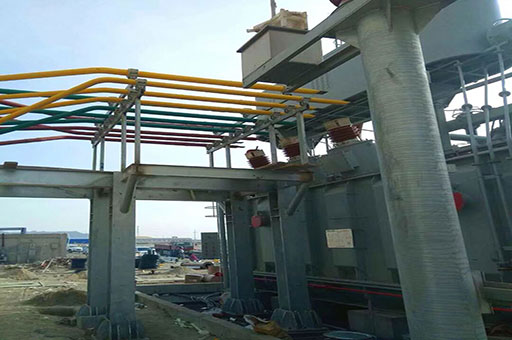
原因:焊缝气孔或氧化膜残留。解决方案:新合电力采用惰性气体保护焊接,并增加焊前清洗工序,使用超声波清洗机去除铝管表面油污与氧化层,焊缝电阻率与母材差异≤2%。
原因:涂层附着力不足或环境腐蚀。解决方案:新合电力在喷涂前进行喷砂处理,增加表面粗糙度,并选用耐候性优异的氟碳涂料,通过盐雾试验验证涂层寿命。
随着新能源产业对母线性能要求的提升,加工工艺正朝智能化、绿色化方向发展。新合电力已布局以下技术:
铝管母线加工需要哪些设备?
主要设备包括激光切割机、数控弯曲机、氩弧焊机、阳极氧化槽及三坐标测量仪。新合电力全流程采用进口设备,确保工艺稳定性。
需考察厂商的工艺资质(如ISO 9001认证)、设备精度及案例经验。新合电力服务过国家电网、金风科技等企业,累计交付母线超10万米。
标准产品加工周期为715天,定制化产品需2030天。新合电力通过柔性生产线,可将紧急订单交付周期缩短至3天。
铝管母线重量轻、成本低,但导电性略逊于铜母线;铜母线导电性优但价格高。新合电力可根据项目需求提供铝铜复合母线解决方案。
长度误差≤±1mm,弯曲角度误差≤±0.5°,焊接接头电阻误差≤±5%。新合电力执行高于国标的企业标准,误差控制更严格。
需检查外观(无裂纹、毛刺)、尺寸精度(符合图纸要求)及性能测试报告(导电率、抗拉强度等)。新合电力提供第三方检测报告,支持现场抽检。
铝管母线加工工艺的精度与稳定性直接影响电力系统运行效率。新合电力凭借20年行业经验与全流程数字化管控,为客户提供从设计到交付的一站式解决方案,助力新能源、轨道交通等领域实现高效、可靠的电力传输。
最新文章
2026-10-05
2026-10-05
2026-10-05
2026-10-05
2026-10-05